
Co to jest DOE i dlaczego jest ważne w technologii wytwarzania przyrządów półprzewodnikowych?
Pewnie niewiele osób wie, co to jest DOE, czyli zdyscyplinowane planowanie eksperymentów (ang. Design of Experiments). Zakładam, że inżynierowie od jakości znają to pojęcie i tą metodologię działania. Ponieważ DOE to jedno z najbardziej zaawansowanych narzędzi statystycznych stosowanych w metodologii Six Sigma. Służy ona do redukcji zmienności i eliminacji błędów w procesach, a DOE dostarcza naukową metodę pozwalającą precyzyjnie odkryć, które czynniki na tę zmienność najbardziej wpływają. Metodologia SiX Sigma jest szeroko stosowana w kontroli i zapewnieniu jakości produkcji, nie tylko przyrządów półprzewodnikowych.
Ja też nie wiedziałem, co to jest DOE, do momentu, kiedy przeczytałem artykuł na LinkedIn Intel 18A’s Yield Challenge—and the Process Discipline 14A Will Require. Postanowiłem więc ten temat dokładniej przeanalizować. Dlaczego? O tym dalej.
Grzegorz Kamiński
W przemyśle półprzewodnikowym uporządkowane (zdyscyplinowane) podejście do planowania eksperymentów (DOE – Design of Experiments) to rygorystyczna, oparta na statystyce metodologia optymalizacji procesów produkcyjnych. Jej celem jest maksymalizacja uzysku, czyli liczby prawidłowo działających chipów na płytce krzemowej (ang. silicon wafer yield), przy jednoczesnym znacznym ograniczeniu liczby kosztownych testów. W przeciwieństwie do intuicyjnego, ale chaotycznego testowania „jednego czynnika na raz” (OFAT – One Factor at a Time), uporządkowane DOE polega na zamierzonym i jednoczesnym zmienianiu wielu parametrów wejściowych. Na przykład przepływu gazów, temperatury, ciśnienia, mocy plazmy (w procesie chemicznego osadzania warstw z fazy lotnej wspomaganej plazmą, tzw. proces PECVD) według ściśle określonego schematu matematycznego. Pozwala to na precyzyjne określenie, jak poszczególne parametry oraz – co kluczowe – interakcje między nimi, wpływają na końcowy wynik procesu, jak grubość warstwy, jej równomierność czy liczbę defektów.
Optymalizacja procesu PECVD
Aby przedstawić tę metodologię posłużę się przykładem optymalizacji wspomnianego wyżej procesu PECVD. Oczywiście będzie to uproszczona procedura. Chciałbym zilustrować korzyści, jakie przynosi takie podejście do planowania eksperymentów/testów w optymalizacji procesów technologicznych w przemyśle półprzewodnikowym. Ponieważ wielokrotnie będę się odwoływał do tego procesu, to podam kilka informacji na jego temat, bez zagłębiania się w szczegóły. Żeby lepiej zrozumieć ten proces, niżej umieszczony rysunek przedstawia ogólny schemat tego procesu oraz parametry, które mają na niego wpływ.
W klasycznym procesie CVD (termicznym) energię dostarcza się w postaci bardzo wysokiej temperatury ( od 400 do nawet 1000 °C), która jest niezbędna do rozbicia silnych wiązań chemicznych w gazach stosowanych w tym procesie np. silanie SiH₄ (cztero-wodorek krzemu). Załóżmy, że musimy wykonać ostatnią warstwę zabezpieczającą, zwaną też pasywujacą i ma to być azotek krzemu Si3N4. Ten proces następuje po zrealizowaniu wszystkich połączeń metalicznych w chipie. Zwykle metalizacje robi się z miedzi lub aluminium. Z tego powodu wysokotemperaturowe procesy nie mogą być użyte.
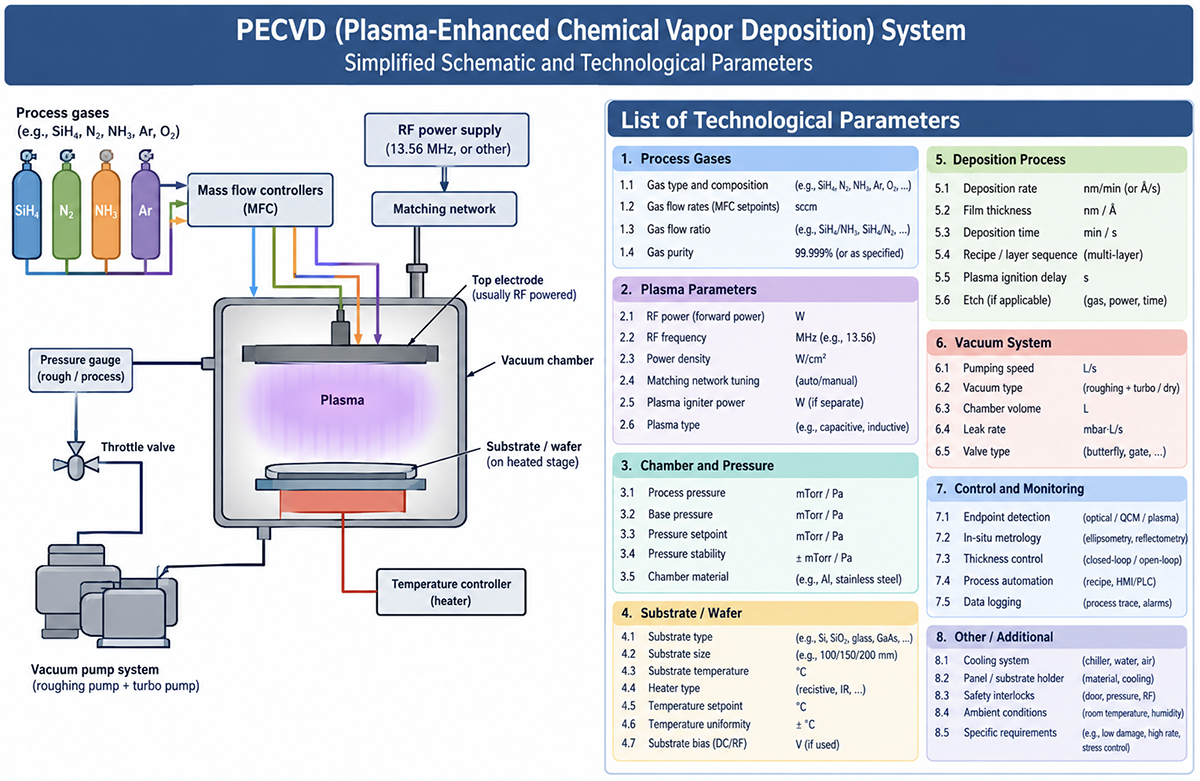
Uproszczony schemat procesu osadzania z fazy lotnej wspomaganego plazmą, tzw. PECVD (Plasma-Enhanced Chemical Vapor Deposition) oraz lista parametrów mających na niego wpływ. Rysunek wykonany przez autora przy pomocy AI.
Maksymalna dopuszczalna temperatura to 400-450 °C. Aby obniżyć temperaturę procesu można zastosować wspomniany PECVD. Jego główną zaletą jest możliwość obniżenia temperatury podłoża do poziomu 200–400 °C.
Aby reakcja mogła zajść w tak niskiej temperaturze, energię potrzebną do rozbicia cząsteczek gazu dostarcza się w postaci pola elektromagnetycznego wcz. (RF – Radio Frequency). Pole to przyspiesza wolne elektrony w komorze reaktora. Rozpędzone elektrony zderzają się z cząsteczkami gazu, przekazując im swoją energię kinetyczną. W efekcie gaz ulega jonizacji i dysocjacji – powstaje plazma pełna wysoce reaktywnych rodników, jonów i wzbudzonych cząsteczek.
Sumaryczne, idealne równanie chemiczne osadzania azotku krzemu (Si3N4) z silanu (SiH4) i amoniaku (NH3) ma następującą postać:
3SiH4(g) + 4NH3(g) → Si3N4(s) + 12H2(g)
Proces ten jest wspomagany plazmą. W temperaturze 200-400°C cząsteczki SiH4 i NH3 bez udziału plazmy nie weszłyby w reakcję. Energia plazmy rozbija je na wysoce reaktywne rodniki, które łatwo łączą się na powierzchni podłoża. W rzeczywistym procesie PECVD reakcja rzadko przebiega w 100% idealnie. Ze względu na niską temperaturę procesu, w osadzonej warstwie pozostaje spora ilość wodoru, dlatego powstały materiał częściej oznacza się wzorem SiXNYHZ. Im wyższa temperatura procesu tym warstwa jest bliższa Si3N4 .
Najistotniejsze informacje o procesie PECVD zostały już przekazane. Bardzo istotne w kontekście DOE jest to, że mamy wiele parametrów do przeanalizowania, aby optymalnie ustawić cały proces. Na powyższym rysunku są aż 43 parametry. Chociaż część z nich to raczej stałe, np. średnica płytki krzemowej (na rysunku to parametr 4.2), ponieważ dla danej linii technologicznej jest to oczywiście zdefiniowane. Wiele urządzeń PECVD pozwala na wykonanie procesu na płytce 4,5,6-cio czy 8-mio calowej, tak więc to też może być parametr procesu.
Załóżmy że wybierzemy 8 parametrów z opisanych powyżej na rysunku, jako najbardziej istotne dla procesu. Niech to będą :
- Gas composition – skład gazów
- Gas flow rate – szybkość przepływu gazów
- Gas flow ratio – stosunek szybkości przepływu gazów
- Plasma power – moc plazmy
- Power density – gęstość mocy plazmy
- Process pressure – ciśnienie robocze w komorze
- Substrate temperature – temperatura podłoża
- Plasma ignition delay – opóźnienie zapłonu plazmy
Gdy założymy, że oprócz dwóch głównych gazów, mamy także gaz neutralny, np. argon Ar, to dysponujemy aż 13 parametrami. Wyobraźmy sobie, że optymalizujemy proces produkcyjny i chcemy zbadać wszystkie wyżej wspomniane 13 czynników. Każdy z nich chcemy sprawdzić na 2 poziomach (niskim – i wysokim +, a z matematycznego punktu widzenia przyjmujemy -1 lub odpowiednio +1 ). W takim wypadku, przy tak zwanym pełnym planie czynnikowym (ang. Full Factorial), musielibyśmy wykonać aż 2^13 = 8192 testy. Załóżmy, że cały proces zajmie nam 2 godziny + 1 godzina na analizę wyników dla każdego testu. Razem zajęłoby to nam prawie 3 lata (>1000 dni) i to przy założeniu, że jedna osoba pracowałaby non-stop 24h na dobę. To pokazuje bezsensowność takiego podejścia, ze względu na czas, zasoby osobowe i koszty. I w tym miejscu możemy zastosować uporządkowane (zdyscyplinowane) podejście do planowania eksperymentów (DOE – Design of Experiments).
DOE składa się z wielu etapów
Etap 1: Faza przesiewania (Screening)
Na tym etapie zamiast “Full Factorial” możemy zastosować ułamkowy plan czynnikowy (Fractional Factorial). Ten proces stosuje regułę, że w rzeczywistych procesach za większość zmienności odpowiadają efekty główne (pojedyncze czynniki) oraz niektóre interakcje dwuczynnikowe (np. wpływ temperatury połączonej z ciśnieniem). Interakcje wyższego rzędu (np. jednoczesny wpływ 4 czy 5 czynników naraz) są statystycznie zaniedbywane i niezwykle rzadkie. Plan ułamkowy odrzuca te zbędne kombinacje, pozwalając na wykonanie np. 2^13-2, czyli „ćwierć” planu, dla 13 parametrów. Jednak inżynierowie procesu, dzięki swojej wiedzy i doświadczeniu, redukują ww. 13 potencjalne zmienne do 3–5 najważniejszych czynników, zużywając minimalną liczbę płytek testowych. Przyjmijmy tą liczbę na 5 parametrów. Wtedy przy tym planie ułamkowym mamy 25-2, tylko 8 testów. Takie testy możemy wykonać w czasie 3-4 dni i w rozsądnych kosztach. Niebagatelny jest także fakt, że maszyna do PECVD będzie zajęta przez znacznie krótszy okres. Zaoszczędzony czas można wykorzystać do produkcji w technologiach, które już są dobrze zdefiniowane. W tym przypadku zakładaliśmy, że musimy opanować nowy proces i nową technologię.
Inna metoda, chociaż praktycznie już ją zastosowaliśmy, to tzw. plany Placketta-Burmana (Plackett-Burman Designs). Jest to specyficzna, skrajnie oszczędna odmiana ułamkowych planów czynnikowych (Fractional Factorial Designs). Służą one do błyskawicznego przesiewania (screening) ogromnej liczby potencjalnych czynników przy użyciu absolutnego minimum eksperymentów.
Zostały opracowane w 1946 roku przez matematyków R.L. Placketta i J.P. Burmana. Ich głównym celem jest odpowiedź na pytanie: „Mamy kilkanaście lub kilkadziesiąt zmiennych, które mogą wpływać na nasz proces – które 2-3 z nich są naprawdę kluczowe, a które możemy zignorować?„.
Tradycyjne plany ułamkowe opierają się na potęgach dwójki (wielokrotnościach prób takich jak 8, 16, 32, 64). Placketta-Burman łamie tę zasadę, co daje mu ogromną przewagę ekonomiczną. Liczba prób jest wielokrotnością 4: Liczba eksperymentów (N) w tych planach wynosi zawsze 4, 8, 12, 16, 20, 24, 28, 32… itd. Dla 13 czynników musimy w tym wypadku wykonać tylko 12 testów (na dwóch poziomach: niskim – lub -1 i wysokim + lub +1 minimalna liczba testów to N-1, dla 13 czynników jest to 12 testów ). Tego typu metody należy stosować tylko do wstępnego odsiewu (screening).
Ten pierwszy etap jest niezwykle ważny i wymaga także wyjaśnienia kilku pojęć ze statystyki i ułamkowych planów czynnikowych (Fractional Factorial):
- Zjawisko Aliasingu/Splotu (Confounding/Aliasing): Ceną za mniejszą liczbę prób jest to, że pewne efekty nakładają się na siebie, oddziałują na siebie (są ze sobą „splecione”). Przykładowo, jeśli oszacujemy wpływ czynnika D, a z obliczeń wyjdzie istotna zmiana, nie będziemy w stanie rozróżnić, czy to zasługa samego czynnika D, czy może ukrytej interakcji ABC. Mówimy wtedy, że D jest aliasem dla ABC. Inaczej splot to sytuacja, w której dwa lub więcej efektów (np. wpływ pojedynczego czynnika lub interakcji) nakłada się na siebie w taki sposób, że z matematycznego punktu widzenia stają się one nierozróżnialne.
- Rozdzielczość Planu (Resolution): Określa jakość planu i poziom splotu informacji. Zapisuje się ją cyframi rzymskimi (III, IV, V). Rozdzielczość to inaczej wskaźnik jakości planu eksperymentalnego, który mówi nam, jak bezpieczny jest nasz plan i jak głęboko ukryte (splecione) są poszczególne informacje. Rozdzielczość III to plan ryzykowny, w którym mocno ograniczamy liczbę testów i do tej rozdzielczości należą wspomniane wyżej plany Placketta-Burmana.
W przypadku tzw. splotu nie możemy jednoznacznie określić, który czynnik/parametr wpływa w istotny sposób na wynik eksperymentu/testu. Czy istnieje na to matematyczne remedium? Odpowiedź brzmi “oczywiście że tak”.
Aby „rozpleść”/“odaliasować” efekty w ułamkowym planie czynnikowym, najpopularniejszą i najprostszą strategią jest zastosowanie metody odbicia lustrzanego, czyli tzw. Fold-Over.
Polega ona na dołożeniu drugiej, tak samo małej partii eksperymentów, w której celowo odwracamy znaki (poziomy czynników) na przeciwne. Ta genialna w swojej prostocie sztuczka matematyczna działa znakomicie.
W tym miejscu muszę wyjaśnić, o co chodzi z odwracaniem znaków (poziomów czynników). Już powyżej pisałem, że “wykonać tylko 12 testów (na dwóch poziomach: niskim – i wysokim +…” . Dla naszego przykładu z procesem PECVD możemy przyjąć, że jednym z czynników jest np. moc plazmy i “-” albo “-1” to mała moc plazmy, a “+” lub “+1” to duża moc plazmy. W naszej analizie statystycznej przyjmujemy wartości tylko -1 lub +1. Dopiero w późniejszym etapie przechodzimy na konkretne wartości, np. mała moc to 500W a duża to 700W.
Etap 2: Faza Charakterystyki
Tutaj badane są zależności między wybranymi czynnikami. W fizyce procesów stosowanych w technologiach półprzewodnikowych, parametry procesu rzadko działają w pojedynkę – np. w procesie PECVD wyższa temperatura może drastycznie zwiększać szybkość procesu, ale tylko wtedy, gdy ciśnienie w komorze jest dostatecznie niskie. Uporządkowane DOE bezbłędnie wykrywa te interakcje.
Na koniec poprzedniego punktu, wprowadzając technikę Fold-Over, podnieśliśmy rozdzielczość naszego planu z III do IV. Możemy powiedzieć, że zmniejszyliśmy ryzyko błędnej interpretacji wyników.
Teraz musimy wykonać analizę wariancji ANOVA (Analysis of Variance). Rozbija ona całkowitą zmienność zaobserwowaną w eksperymencie na części pierwsze i przypisuje „zasługi” konkretnym czynnikom. W ten sposób możemy wydzielić parametry/czynniki, które mają znaczenie istotne dla naszych wyników, w odróżnieniu od tych nieistotnych.
Kolejny krok to wyznaczenie równania regresji. Na podstawie danych z eksperymentu DoE pozwala ono przekształcić suche statystyki w działający model matematyczny. W przemyśle półprzewodnikowym takie równanie staje się podstawą do budowy tzw. Virtual Tool – cyfrowego bliźniaka procesu PECVD, dzięki któremu możemy przewidzieć wynik procesu na płytce krzemowej, jeszcze przed włączeniem urządzenia do PCVD. Równanie regresji to nic innego, jak liniowe równanie opisujące zależności pomiędzy istotnymi parametrami, określonymi w procedurze ANOVA.
Etap 3 : Faza Optymalizacji
Za pomocą zaawansowanych modeli powierzchni reakcji (RSM), takich jak plany Centralne Kompozytowe (CCD) lub Boxa-Behnkena (BBD), możemy stworzyć trójwymiarową mapę matematyczną procesu technologicznego np. takiego jak PECVD. Pozwala ona precyzyjnie wskazać tzw. sweet spot, czyli optymalne ustawienie maszyny/procesu gwarantujące najwyższą jego stabilność i minimum defektów. Optymalny rezultat, do którego dążymy np. w przypadku PECVD, to może być jednorodność grubości osadzanej warstwy na całej powierzchni płytki.
Gdy w fazie przesiewowej wybierzemy już tylko 3 do 5 najważniejszych czynników, to wtedy używamy CCD lub BBD, aby wyjść poza proste linie (faza charakterystyki) i precyzyjnie wymodelować zakrzywienia (nieliniowość; czy zależności pomiędzy parametrami procesu są zawsze liniowe – CCD lub BBD pozwala to zweryfikować) oraz wyznaczyć „sweet spot” (idealny punkt pracy maszyny/procesu dla optymalnego wyniku – w przykładzie powyżej była to jednorodność grubości osadzanej warstwy na całej powierzchni płytki).
Nie będę dokładnie opisywał tych planów, ale parę podstawowych informacji muszę podać:
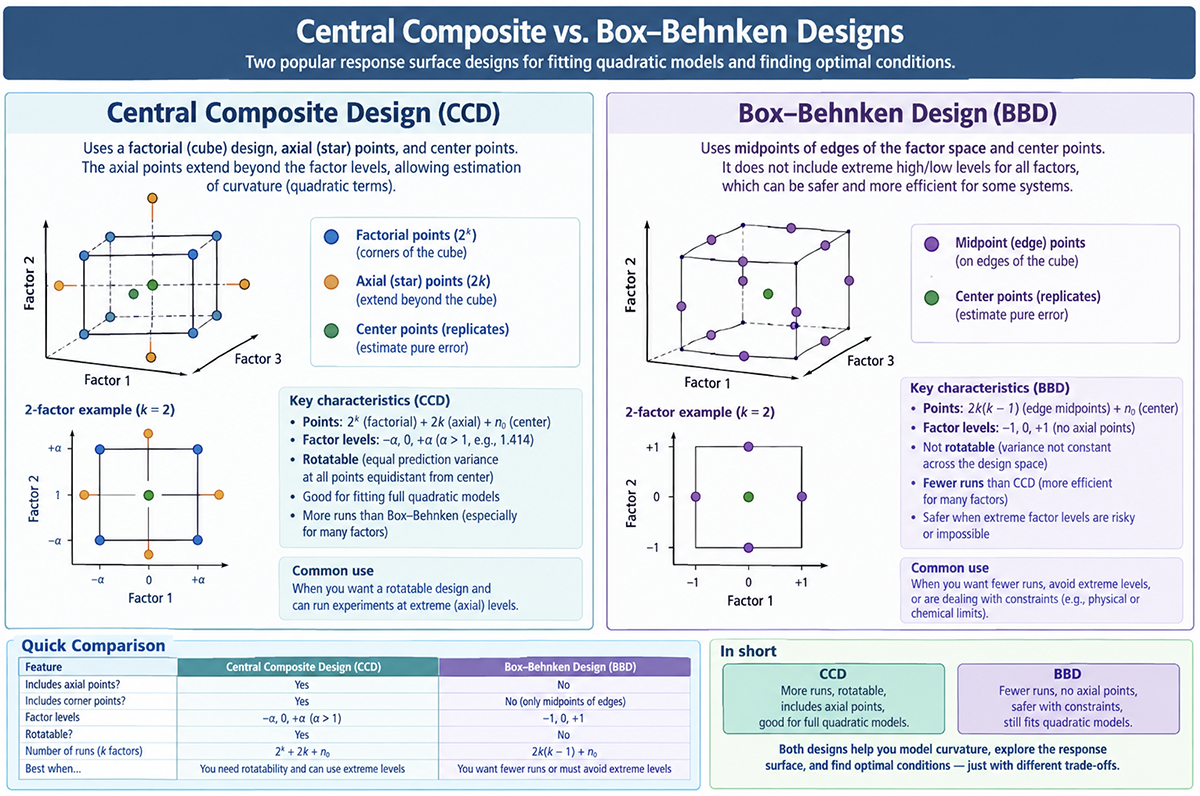
Opis i porównanie planów Centralnych Kompozytowych (CCD) i Boxa-Behnkena (BBD). Rysunek wygenerowany przez autora przy pomocy AI
Plan CCD powstaje przez rozbudowanie standardowego planu ułamkowego lub pełnego (narożniki sześcianu) o dodatkowe punkty badawcze. Na rysunkach analizowane są tylko 3 lub 2 parametry, bo łatwo to przedstawić graficznie, dla obu planów. Przy 4 i więcej parametrach byłoby to trudne.
Każdy plan CCD składa się z trzech grup testów:
- Punkty narożne (Factorial Points): Standardowe kombinacje skrajnych (wysokich i niskich) ustawień procesu, o czym już pisałem wcześniej .
- Punkty centralne (Center Points): Testy, w których wszystkie parametry są ustawione dokładnie w połowie skali (powtarzane kilkukrotnie, aby zmierzyć naturalny szum maszyny/procesu).
- Punkty gwiezdne/osiowe (Star/Axial Points): Punkty, które wychodzą poza normalny obszar pracy maszyny. Jeden parametr jest wypychany do ekstremalnej wartości alfa (α), podczas gdy cała reszta parametrów pozostaje idealnie w centrum.
Takie podejście pozwala na wykrycie krzywizn w relacjach pomiędzy parametrami i wyznaczyć właściwe równanie zależności między nimi.
Ponieważ punkty gwiezdne “wypychają” parametry poza standardowe granice maszyny /procesu, CCD może wymagać ustawienia np. temperatury lub mocy wyższej, niż pozwala na to bezpieczny limit pracy urządzenia. W takim wypadku z pomocą przychodzą nam plany Boxa-Behnkena (BBD).
Plan Boxa-Behnkena to bezpieczniejsza alternatywa dla CCD. W tym planie nigdy nie testuje się ekstremalnych kombinacji parametrów jednocześnie i całkowicie rezygnuje się z punktów gwiezdnych. Punkty eksperymentalne są umieszczane wyłącznie w środkach krawędzi geometrycznego obszaru testowego oraz w samym centrum.
Etap 4: Faza Odporności (Robustness)
Proces musi działać stabilnie nie tylko w idealnych warunkach laboratoryjnych, ale i przy naturalnym starzeniu się części maszyn czy minimalnych wahaniach wilgotności wewnątrz cleanroomu. Za pomocą metod Taguchiego proces jest kalibrowany tak, aby był niewrażliwy na te nieuniknione zakłócenia (szum). Metoda Taguchiego (nazywana też metodą projektowania odpornego – Robust Design) to unikalne, japońskie podejście do inżynierii jakości i planowania eksperymentów (DOE), stworzone przez prof. Genichiego Taguchiego. Nie będę dalej opisywał tej metody. Zainteresowani mogą łatwo znaleźć więcej informacji na ten temat.
To kończy zdyscyplinowane planowanie eksperymentów (ang. Disciplined Design of Experiments) i pozwala nam efektywniej, z mniejszym nakładem pracy (czasu, zasobów maszynowych i ludzkich oraz kosztów) uzyskać optymalne parametry dla procesu technologicznego. Takie podejście w ogóle umożliwia stworzenie danej technologii wytwarzania chipów. Przykład z PECVD to jeden z procesów. Składa się z minimum kilkudziesięciu a czasami setek etapów. Nawet nie będę liczył, jakich zasobów, typu czas, ludzie, narzędzia i pieniądze byłoby potrzeba, gdybyśmy nie mieli takiego narzędzia jak DOE.
Czy istnieją narzędzia informatyczne które pomagają opracować i zastosować zdyscyplinowane planowanie eksperymentów? Oczywiście że tak. Czy firmy produkujące chipy z nich korzystają? Na to pytanie odpowiedź brzmi: tak.
Informatyczne wsparcie dla DOE
Oczywiście wszystko, co wyżej opisałem, jest obecnie możliwie ze wsparciem specjalistycznego oprogramowania. Tak, jak w wielu poprzednich artykułach pisałem o rynku związanym z danym tematem, teraz przedstawię pokrótce, jakie firmy informatyczne oferują specjalistyczne oprogramowanie do zdyscyplinowanego planowania eksperymentów (DOE).
Działy R&D i instytuty naukowe często tworzą specjalistyczne oprogramowanie do DOE. W wielu współczesnych językach programowania dostępne są odpowiednie biblioteki, np. biblioteka pyDOE2 w Python.
Jednakże duże firmy półprzewodnikowe w większości korzystają z gotowych rozwiązań informatycznych, oferowanych przez specjalizujące się w tym firmy. Skrócona charakterystyka tych firm jest przedstawiona w tabeli poniżej:
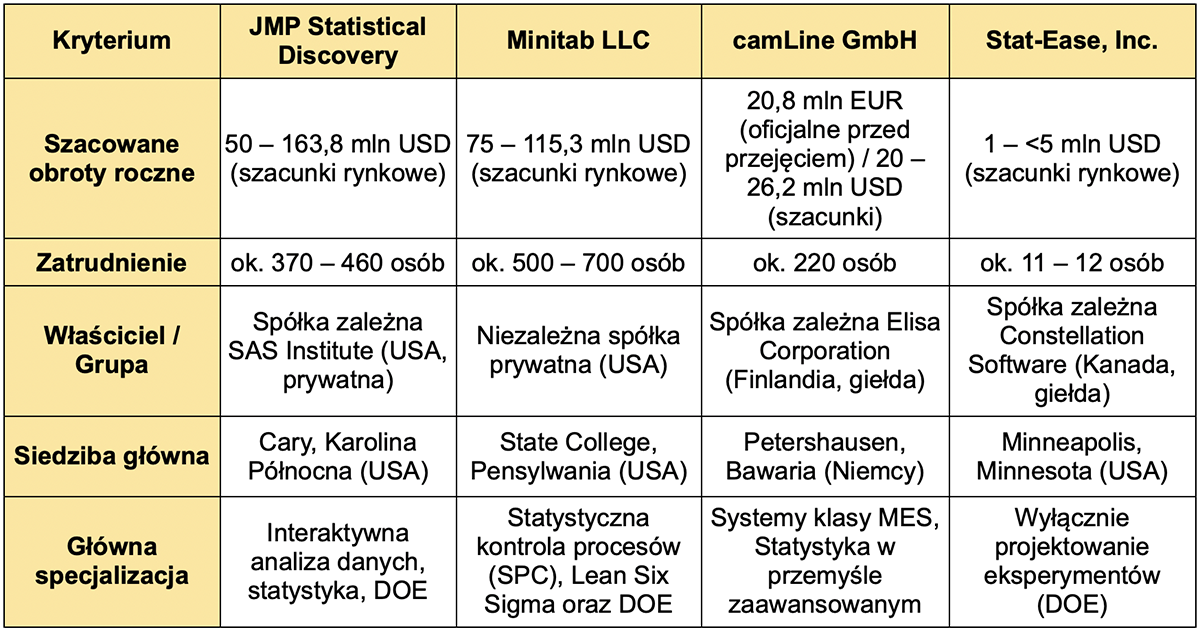
Cztery firmy informatyczne oferują komercyjne oprogramowanie do DOE:
- https://www.statease.com/ – Stat-Ease to najmniejsza firma specjalizująca się tylko w DOE.
- https://www.elisaindustriq.com/camline/courses/design-of-experiments-doe – camLine to jedyna europejska firma oferująca systemy do kontroli procesów technologicznych i do ich projektowania (DOE).
- https://www.minitab.com_semiconductors – Minitab to amerykańska firma specjalizująca się w oprogramowaniu dla kontroli jakości oraz DOE, niezwykle silnie zakorzenione Six Sigma i Lean Manufacturing
- https://www.jmp.com/en/software/capabilities/DoE – JMP Statistical Discovery to najwieksza z tych firm, które oferują wsparcie informatyczne do DOE. Praktycznie ma 100% udziałów w największych firmach produkujących chipy, w tym w TSMC, Intelu czy Samsungu.
JMP posiada dedykowane moduły do analizy danych z płytek krzemowych (Wafer Maps). Ma wbudowany kreator Custom Design, który pozwala budować unikalne, hybrydowe plany eksperymentalne, dopasowane do fizycznych ograniczeń maszyn. Na przykład automatycznie pomija niebezpieczne kombinacje parametrów, co także pozwala budować matematyczne modele wspomnianych Virtual-Tools. Firma oferuje wszystkie metody opisane wcześniej, pozwalając planować testy na wszystkich wspomnianych etapach.
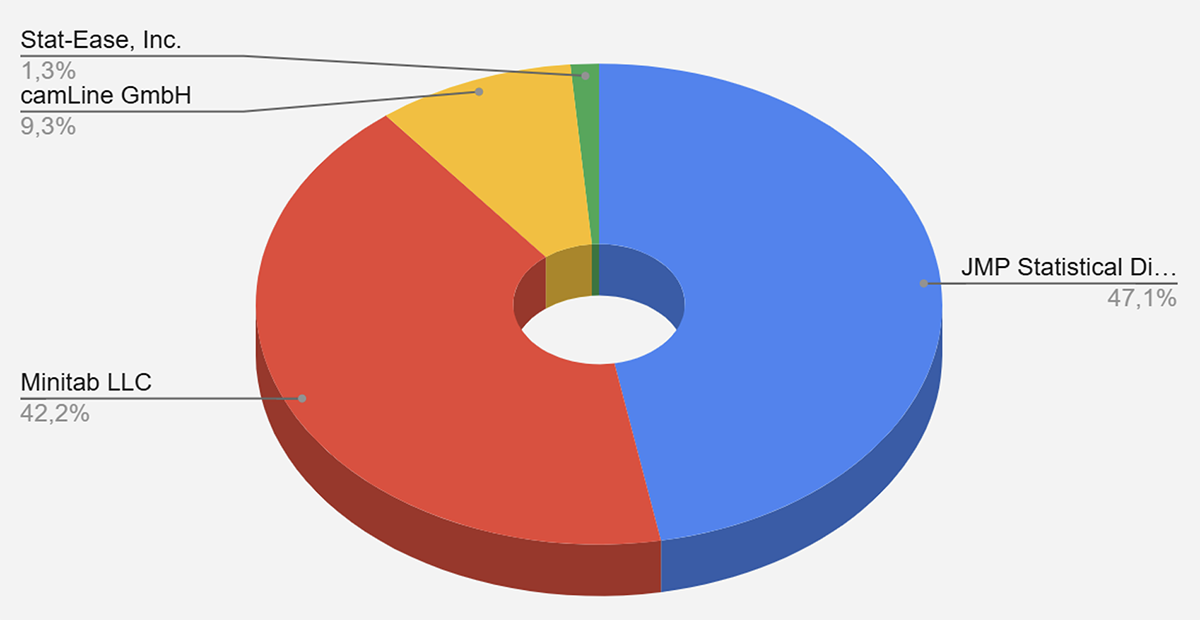
Udział wg. obrotów pokazuje rysunek powyżej. Nie jest to jednak dobre podejście, ponieważ firmy te, oprócz Stat-Ease, oprócz oprogramowania dedykowanego do DOE oferują także inne. To oczywiście zaburza rozkład, bo nie znamy dokładnych liczb obrotów związanych z DOE. Jednakże z drugiej strony, dość dobrze odpowiada układowi sił, ponieważ JMP ma największy udział w DOE w firmach półprzewodnikowych. Minitab natomiast ma duży udział w działach związanych z kontrolą jakości. Tak więc dominują na tym rynku. Fakt, czy mają aż 90% udziału w tym rynku czy np. tylko 80% to już nie jest takie istotne.
Krótkie podsumowanie
Wielokrotnie w artykułach dotyczących produkcji półprzewodników piszę się o fotolitografii, maszynach ASML do EUV, ale zapomina się o innych elementach technologii wytwarzania chipów. Przykład z PECVD pokazuje, jak skomplikowane mogą być procesy technologiczne wykorzystywane w produkcji układów scalonych i jak pomocna może być w tym matematyka.
Zdyscyplinowane planowanie eksperymentów (DOE) pozwala na skrócenie czasu opracowania nowego procesu technologicznego lub jego modyfikacji. Ponadto znacznie zmniejsza potrzebne do tego zasoby osobowe oraz wykorzystanie maszyn i materiałów. Równie ważne jest to, że prowadzi do znacznego obniżenia kosztów testów. Metodologia ta pomaga także w poprawie uzysku, za czym idzie obniżenie kosztów produkcji i przyspieszenie wdrożenia produkcji nowych produktów.
W kontekście półprzewodników często podkreśla się suwerenność technologiczną, obronność itp. Mówi się, że półprzewodniki to ropa naftowa XXI wieku. Ja chciałbym tym tekstem zwrócić uwagę na fakt, że przemysł ten wymaga bezpośredniego zastosowania wiedzy z takich podstawowych nauk jak fizyka czy chemia – przykład procesu PECVD, ale także matematyki – DOE.

 Grzegorz Kamiński: „Surowce krytyczne” w półprzewodnikach
 Grzegorz Kamiński: Fotolitografia – kilka uwag o kilku firmach i prototyp nowej maszyny
 Dokąd zmierzamy … w technologiach półprzewodnikowych? Czy prawo Moore’a dalej będzie obowiązywać?