
Vision system w przemyśle – jak działa maszynowe widzenie i gdzie warto je wdrożyć?
Kontrola jakości na linii produkcyjnej wymaga dokładności, szczególnie gdy w ciągu minuty powstają dziesiątki lub setki produktów. Przy takim tempie trudno sprawdzić każdy element ręcznie, nie ryzykując przeoczenia drobnych wad. Dlatego coraz więcej zakładów produkcyjnych wykorzystuje systemy wizyjne, które automatycznie kontrolują produkty, rozpoznają ich położenie i wykrywają nieprawidłowości.
Vision system, czyli przemysłowy system wizyjny, wykorzystuje kamery, odpowiednio dobrane oświetlenie oraz oprogramowanie analizujące obraz. Technologia ta znajduje zastosowanie nie tylko w kontroli jakości, ale również w robotyzacji, identyfikacji produktów czy nadzorowaniu procesów produkcyjnych.
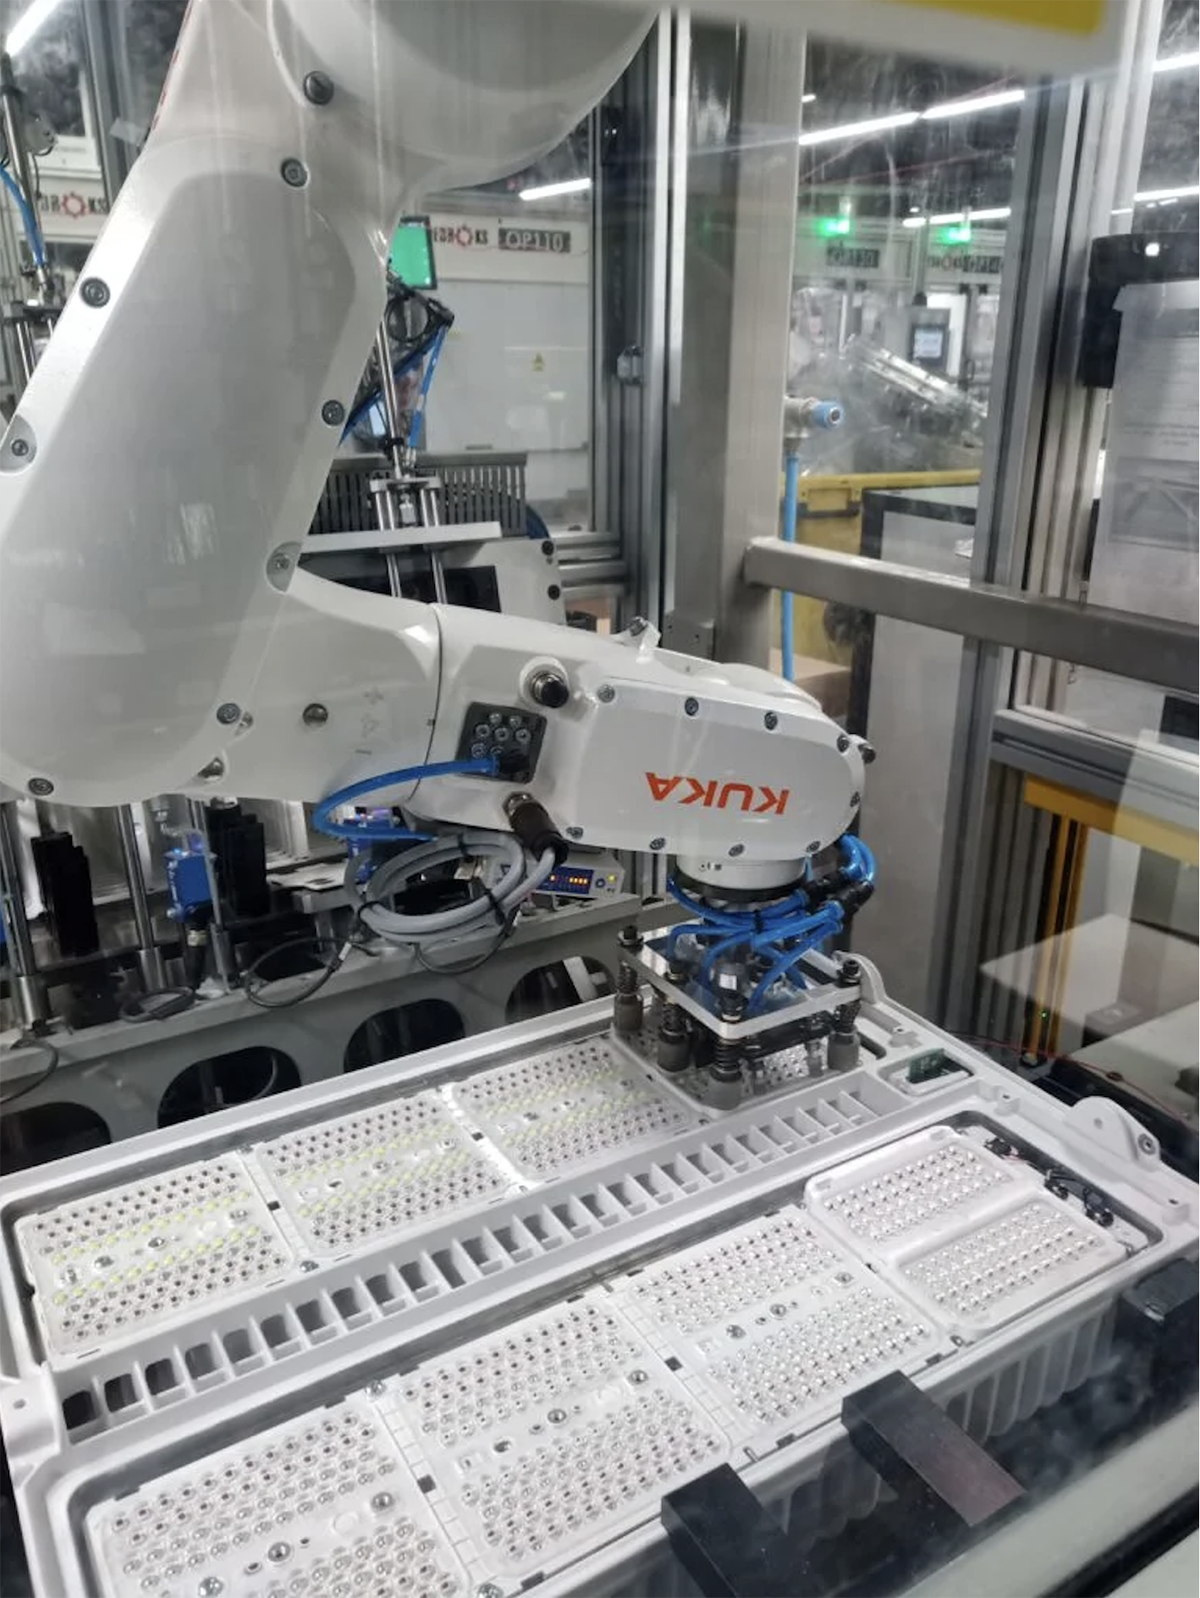
Jak działa przemysłowy vision system?
Zadaniem systemu wizyjnego jest zarejestrowanie obrazu produktu, przeanalizowanie go i przekazanie wyniku do maszyny lub systemu sterowania. W zależności od zastosowania może on sprawdzić, czy detal ma odpowiednie wymiary, wykryć uszkodzenie powierzchni albo odczytać kod znajdujący się na opakowaniu.
Cały proces przebiega zazwyczaj w trzech etapach:
- Rejestrowanie obrazu. Kamera wykonuje zdjęcie produktu w określonym momencie cyklu produkcyjnego. Może być uruchamiana automatycznie, np. po otrzymaniu sygnału z czujnika lub sterownika PLC.
- Analiza obrazu. Oprogramowanie sprawdza wybrane cechy produktu. Może mierzyć wymiary, rozpoznawać kształty, odczytywać oznaczenia lub porównywać obraz z wcześniej ustalonym wzorcem.
- Przekazanie wyniku. System informuje, czy produkt spełnia wymagania, czy powinien zostać odrzucony. Wynik może trafić bezpośrednio do sterownika maszyny, robota lub systemu zarządzania produkcją.
Duże znaczenie ma przy tym odpowiednie oświetlenie. Nawet wysokiej jakości kamera nie wykryje wszystkich wad, jeśli na powierzchni produktu pojawiają się odbicia światła lub kontrolowany element jest niedostatecznie widoczny. Dlatego sposób oświetlenia dobiera się do materiału, kształtu produktu oraz rodzaju wykrywanych nieprawidłowości.
W przemyśle stosuje się również różne typy kamer. Kamery matrycowe rejestrują cały obraz jednocześnie, natomiast liniowe skanują materiał fragment po fragmencie. Te drugie są szczególnie przydatne podczas kontroli folii, tkanin, blach i innych materiałów przemieszczających się w sposób ciągły.
Gdzie wykorzystuje się systemy wizyjne w przemyśle?
Możliwości zastosowania systemów wizyjnych są szerokie. W jednym zakładzie kamera może odpowiadać za sprawdzanie jakości gotowych produktów, a w innym pomagać robotowi w prawidłowym pobieraniu i układaniu elementów. Wszystko zależy od specyfiki produkcji i problemu, który ma rozwiązać wdrożenie.
Automatyczna kontrola jakości produktów
To jedno z najczęstszych zastosowań systemów wizyjnych. Kamery mogą wykrywać zarysowania, pęknięcia, przebarwienia czy inne wady powierzchniowe. Sprawdzają również, czy wszystkie części zostały prawidłowo zamontowane, a wymiary produktu mieszczą się w określonych tolerancjach.
Przykładowo, na linii montażowej system może kontrolować obecność śrub, uszczelek lub innych drobnych elementów. W zakładzie produkującym opakowania sprawdzi natomiast poprawność etykiety, nadruku lub zamknięcia.
Największą zaletą takiego rozwiązania jest powtarzalność kontroli. System ocenia kolejne produkty według tych samych kryteriów i nie jest podatny na zmęczenie, które przy ręcznej kontroli może prowadzić do przeoczeń.
Dodatkowo wyniki inspekcji można zapisywać i analizować. Jeśli pojawi się seria wadliwych produktów, łatwiej ustalić, kiedy problem wystąpił i jakich elementów dotyczył.
Współpraca z robotami przemysłowymi
Systemy wizyjne są wykorzystywane również do sterowania pracą robotów. Dzięki kamerom robot może rozpoznać położenie i orientację przedmiotu, a następnie odpowiednio dostosować ruch chwytaka.
Ma to szczególne znaczenie w procesach, w których elementy nie zawsze znajdują się w identycznym miejscu. Zamiast dokładnie ustawiać każdą część przed pobraniem, można wykorzystać kamerę do określenia jej położenia.
Dobrym przykładem jest bin picking, czyli pobieranie przez robota elementów ułożonych w pojemniku w przypadkowy sposób. System wizyjny 2D lub 3D pomaga rozpoznać dostępne części i wskazać miejsce ich pobrania.
Kamery mogą też kontrolować efekty pracy robota, np. sprawdzać poprawność montażu, położenie komponentu czy obecność nałożonego uszczelnienia.
Identyfikacja i śledzenie produktów
W wielu zakładach konieczne jest identyfikowanie poszczególnych produktów na kolejnych etapach produkcji. Dotyczy to szczególnie branży motoryzacyjnej, elektronicznej i innych sektorów, w których istotna jest możliwość odtworzenia historii wytwarzania konkretnego elementu.
Systemy wizyjne mogą odczytywać kody kreskowe, QR, DataMatrix oraz oznaczenia alfanumeryczne. Dzięki temu produkt można automatycznie powiązać z numerem partii, stanowiskiem produkcyjnym lub wynikami przeprowadzonych testów.
Takie rozwiązanie wspiera tzw. traceability, czyli identyfikowalność produktów w procesie produkcyjnym. W przypadku reklamacji lub wykrycia nieprawidłowości pozwala szybciej ustalić, których partii dotyczy problem.
Na co zwrócić uwagę przy wyborze systemu wizyjnego?
Nie istnieje jeden system wizyjny, który będzie równie dobrze sprawdzał się w każdej aplikacji. Inne wymagania ma stanowisko kontrolujące obecność etykiety, a inne linia, na której trzeba wykrywać bardzo drobne uszkodzenia powierzchni.
Przed wyborem rozwiązania warto więc określić kilka podstawowych kwestii:
- Rodzaj kontroli. Czy system ma wykrywać wady, mierzyć wymiary, odczytywać kody, czy sprawdzać kompletność montażu?
- Prędkość produkcji. Jak szybko przemieszczają się produkty i ile czasu system ma na wykonanie oraz analizę zdjęcia?
- Wielkość kontrolowanych elementów. Jak małe są wady, które trzeba wykrywać, i jaka rozdzielczość obrazu będzie potrzebna?
- Warunki pracy. Czy stanowisko jest narażone na zapylenie, drgania, wysoką temperaturę lub zmienne oświetlenie?
- Integracja z maszynami. W jaki sposób system ma komunikować się ze sterownikiem PLC, robotem lub pozostałymi urządzeniami na linii?
Znaczenie ma również rodzaj zastosowanej kamery i sposób przetwarzania obrazu.
W prostszych aplikacjach często wystarczają tzw. smart kamery, które mają wbudowany procesor i oprogramowanie analityczne. Są kompaktowe i nie wymagają osobnego komputera do wykonywania podstawowych zadań.
Przy bardziej rozbudowanej kontroli można zastosować system oparty na komputerze przemysłowym, współpracujący z kilkoma kamerami. Takie rozwiązanie zapewnia większe możliwości przetwarzania danych i sprawdza się m.in. w aplikacjach wykorzystujących zaawansowaną analizę obrazu oraz uczenie maszynowe.
Na rynku dostępne są rozwiązania takich producentów jak Cognex, Keyence czy SICK. Wybór konkretnego urządzenia powinien jednak wynikać przede wszystkim z wymagań procesu, a nie popularności danej marki.
Kiedy warto zainwestować w vision system?
Wdrożenie systemu wizyjnego warto rozważyć przede wszystkim tam, gdzie ręczna kontrola jest czasochłonna, trudna do utrzymania na jednakowym poziomie lub nie nadąża za tempem produkcji.
Dobrym przykładem są linie, na których powstaje duża liczba podobnych elementów, a nawet niewielka wada może skutkować odrzuceniem całej partii lub reklamacją. Automatyczna kontrola pozwala wykrywać nieprawidłowości na bieżąco, zanim wadliwe produkty trafią do kolejnych etapów produkcji.
Nie oznacza to jednak, że system wizyjny zawsze będzie najlepszym rozwiązaniem. Przy niewielkiej skali produkcji lub bardzo zróżnicowanym asortymencie koszt wdrożenia może okazać się nieproporcjonalny do uzyskanych korzyści.
Dlatego przed podjęciem decyzji warto przeanalizować obecny proces, częstotliwość występowania błędów, koszty kontroli oraz możliwości techniczne stanowiska. Często pomocne są również testy przeprowadzone na rzeczywistych produktach, które pozwalają sprawdzić skuteczność wykrywania konkretnych wad.
W takich projektach znaczenie ma nie tylko dobór odpowiedniej kamery, ale również jej integracja z pozostałymi urządzeniami. Firmy specjalizujące się w automatyzacji i robotyzacji produkcji, takie jak Pedroks, zajmują się projektowaniem i wdrażaniem rozwiązań dopasowanych do potrzeb zakładów przemysłowych.
Jeśli planujesz automatyzację kontroli jakości lub chcesz sprawdzić, czy system wizyjny sprawdzi się na Twojej linii produkcyjnej, warto zacząć od analizy procesu i konsultacji z integratorem.

 Znakowanie laserowe i identyfikowalność części – dlaczego kody Data Matrix są standardem w motoryzacji i lotnictwie?
 Cztery dekady Vision Engineering Germany – precyzja, innowacje i ergonomiczna mikroskopia od 1986 roku
 ProteQ VISO – zaawansowany mikroskop cyfrowy 3D do precyzyjnej inspekcji i kontroli jakości